Proteksi getaran adalah rangkaian, bukan satu perangkat. Sensor membaca getaran, jalur sinyal membawanya ke pengendali atau relai, logika memutuskan kapan harus bertindak, dan perangkat terakhir menghentikan mesin. Kelemahan pada salah satu mata rantai membuat seluruh proteksi tidak berfungsi, meskipun sensornya sendiri bekerja dengan baik. Artikel ini membahas penyusunan rangkaian tersebut beserta pengujiannya sebelum mesin kembali berproduksi.
Menyusun rantai proteksi
Rantai dimulai dari pemancar getaran yang mengeluarkan sinyal arus kontinu, atau dari saklar getaran yang mengeluarkan kontak relai. Bila yang dipakai pemancar, sinyalnya masuk ke masukan analog pengendali, dan pengendali yang membandingkan nilainya dengan ambang batas. Bila yang dipakai saklar, kontaknya dapat langsung memutus rangkaian penghenti tanpa pengendali perantara. Pilihan kedua jalur ini menentukan kebutuhan pengkabelan dan siapa yang berwenang mengubah ambang batas.
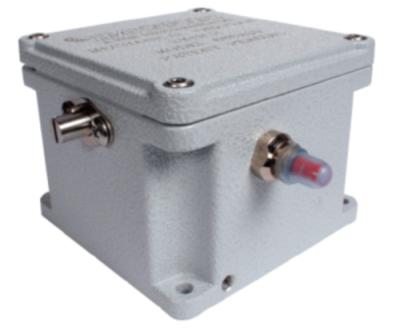
Perhatikan elemen terakhir pada rantai, yaitu perangkat yang benar-benar menghentikan mesin. Saklar getaran mekanis pada kategori ini menyediakan relai 3 ampere tipe Form C pada 480 VAC dengan kontak DPDT normally open dan normally closed, sehingga dapat dihubungkan ke rangkaian penghenti sesuai kebutuhan, baik untuk memutus rangkaian maupun untuk mengaktifkan rangkaian. Periksa kemampuan kontak ini terhadap beban rangkaian penghenti yang akan dipasang.
Tabel: mata rantai proteksi dan hal yang harus diperiksa
| Mata rantai | Yang harus diperiksa |
|---|---|
| Sensor | Rentang pengukuran dan rentang frekuensi sesuai getaran mesin |
| Cara pemasangan | Dudukan baut atau perekat permanen, bukan dudukan magnet untuk pemakaian tetap |
| Jalur sinyal | Kesinambungan loop arus atau kekencangan sambungan kontak relai |
| Pengendali atau relai | Ambang batas dan waktu tunda yang tercatat |
| Perangkat penghenti | Kemampuan kontak dan urutan penghentian yang benar |
| Pengujian berkala | Prosedur uji yang benar-benar memicu rantai dari sensor |
Menetapkan ambang batas
Ambang batas harus berasal dari acuan, bukan dari kebiasaan. Acuan umum untuk pengukuran dan evaluasi getaran mesin adalah standar ISO 20816, yang menetapkan kondisi dan prosedur umum untuk pengukuran serta evaluasi getaran pada komponen yang berputar maupun yang tidak berputar. Standar ini juga menyatakan dua hal yang penting bagi perancang proteksi: kriteria evaluasinya hanya berkaitan dengan getaran yang dihasilkan mesin itu sendiri, bukan getaran yang diteruskan dari luar, dan istilah pemantauan operasional mengacu pada pengukuran yang dilakukan selama mesin bekerja normal.
Konsekuensi praktisnya sering terlewat. Bila dua mesin dipasang pada kerangka yang sama, getaran dari mesin yang satu dapat terbaca oleh sensor di mesin yang lain, dan kriteria evaluasi standar tidak dirancang untuk kondisi itu. Tetapkan dua tingkat tindakan, yaitu tingkat alarm untuk memberi peringatan dan tingkat penghentian untuk memutus mesin, dengan selang yang cukup lebar sehingga alarm tidak langsung berubah menjadi penghentian pada fluktuasi sesaat.
Menguji rantai, bukan hanya sensornya
Pengujian yang paling sering dilewatkan adalah pengujian ujung ke ujung. Menguji sensor dengan menggetarkannya memang membuktikan sensor bekerja, tetapi tidak membuktikan bahwa kontak relai benar-benar memutus rangkaian penghenti atau bahwa pengendali bertindak pada nilai yang benar.
Lakukan uji yang memicu rantai dari sisi sensor sampai tindakan akhir, catat waktu yang diperlukan dari saat ambang terlampaui sampai mesin berhenti, lalu bandingkan dengan batas waktu yang dapat diterima oleh proses. Uji ini sebaiknya dilakukan pada saat mesin tidak sedang memproduksi, dan hasilnya dicatat bersama nilai ambang yang berlaku saat itu.
Mencatat keadaan awal mesin
Sebelum proteksi dipasang, ukur dan catat tingkat getaran mesin pada kondisi kerja normal. Catatan ini menjadi acuan untuk menilai apakah kenaikan getaran di kemudian hari berasal dari perubahan kondisi mesin atau dari perubahan sistem pengukurannya. Tanpa catatan awal, setiap kenaikan pembacaan menimbulkan pertanyaan yang sama: apakah mesinnya yang berubah atau alatnya.
Daftar periksa pemasangan dan komisioning
- Ukur dan catat tingkat getaran mesin pada kondisi kerja normal sebagai acuan.
- Periksa rentang pengukuran dan rentang frekuensi perangkat terhadap data acuan tersebut.
- Pasang sensor dengan dudukan permanen dan catat cara pemasangannya.
- Periksa kesinambungan jalur sinyal sampai ke pengendali.
- Tetapkan nilai ambang alarm dan penghentian beserta sumber acuannya.
- Periksa kemampuan kontak relai terhadap beban rangkaian penghenti.
- Lakukan uji ujung ke ujung yang memicu tindakan akhir, lalu catat waktunya.
- Latih operator mengenai arti alarm dan tindakan yang harus dilakukan.
- Tetapkan jadwal pengujian berkala dan pencatatan nilai ambang.
Menghubungkan ke sistem kendali yang sudah ada
Pada mesin yang sudah memiliki pengendali, sinyal pemancar getaran umumnya masuk sebagai satu kanal masukan analog, sedangkan kontak saklar getaran dapat dipakai sebagai masukan digital. Periksa dahulu ketersediaan kanal masukan pada pengendali sebelum memilih jenis perangkat, karena mesin yang kanal analognya sudah penuh memerlukan penambahan modul masukan atau penggunaan saklar sebagai gantinya.
Perhatikan juga perilaku sistem kendali ketika masukan analog terbaca di luar rentang. Bila pengendali menafsirkan arus di bawah 4 mA sebagai nilai nol, gangguan kabel dapat terbaca sebagai kondisi mesin yang normal, dan hal itu menghapus manfaat salah satu kelebihan sinyal arus.
Perawatan dan dokumentasi setelah berjalan
Setelah sistem berjalan, yang perlu dijaga adalah konsistensi. Simpan catatan yang memuat titik pemasangan, cara pemasangan, rentang pengukuran, nilai ambang, serta nilai getaran acuan pada kondisi normal. Catat pula tanggal setiap pengujian ujung ke ujung beserta hasilnya.
Lakukan pemeriksaan visual pada sambungan dan dudukan setiap kali mesin menjalani perawatan terjadwal, karena dudukan yang mulai longgar mengubah pembacaan sebelum perangkatnya sendiri rusak. Perubahan pembacaan setelah perawatan mekanik pada mesin juga perlu dicatat sebagai acuan baru bila nilainya berbeda nyata.
Kesalahan umum
- Menguji sensor saja tanpa menguji tindakan akhirnya.
- Menetapkan ambang batas dari kebiasaan tanpa acuan yang jelas.
- Memasang sensor pada kerangka yang juga menerima getaran mesin lain tanpa mempertimbangkannya.
- Menetapkan ambang alarm dan penghentian terlalu berdekatan sehingga alarm selalu berlanjut menjadi penghentian.
- Mengubah ambang batas tanpa mencatat perubahan dan tanpa sepengetahuan pihak yang berwenang.
- Tidak mencatat tingkat getaran awal sehingga kenaikan pembacaan tidak dapat ditafsirkan.
Peralatan dan konfigurasi terkait
- PCB Piezotronics 685A09 — Saklar Getaran Mekanis dengan Relai Form C
- PCB Piezotronics 685B0001A13 — Saklar Getaran Elektronik
- PCB Piezotronics 640b/top/mil Series — Pemancar Getaran 4-20 mA
- PCB Piezotronics TO640B31 — Pemancar 4-20 mA dengan Keluaran Suhu
- PCB Piezotronics 642A61 — Sensor Getaran 4-20 mA
- Kategori: Vibration Switch · Vibration Transmitter · Merek: PCB Piezotronics
- Hub aplikasi: Pengujian Suara & Getaran
- Artikel terkait: Deteksi Bearing Rusak dengan Analisis Getaran
- Artikel serumpun: Cara Memilih Vibration Transmitter dan Switch, Sinyal 4-20 mA pada Pemancar Getaran
Kesimpulan
Proteksi getaran bekerja sebagai rantai: sensor, cara pemasangan, jalur sinyal, logika ambang, dan perangkat penghenti. Pastikan setiap mata rantai diperiksa, tetapkan ambang berdasarkan acuan dengan dua tingkat tindakan, dan lakukan uji ujung ke ujung yang benar-benar memicu penghentian. Untuk meninjau susunan pemancar, saklar, dan relai proteksi yang sesuai dengan mesin Anda atau menyiapkan permintaan penawaran, tim Terastek dapat membantu mencocokkannya.
Sumber resmi
- ISO, “ISO 20816-1:2016 Mechanical vibration — Measurement and evaluation of machine vibration — Part 1: General guidelines”, https://www.iso.org/standard/63180.html — diakses 29 September 2026
- PCB Piezotronics, “Model 685A09 Mechanical Vibration Switch — Specifications”, https://www.pcb.com/contentStore/docs/pcb_corporate/imi/products/specsheets/685a09_e.pdf — diakses 29 September 2026
- PCB Piezotronics, “Vibration Transmitters”, https://www.pcb.com/industrial-sensors/4-20-ma-transmitters/vibration-transmitters — diakses 29 September 2026
