Mesin press bisa menyelesaikan seluruh stroke-nya dan tetap menghasilkan joint yang salah. Posisi ram mencapai titik terbawah dan sensor stroke melaporkan keadaan normal, tetapi press-fit yang seharusnya menciptakan interference fit justru longgar, rivet yang seharusnya mengembang penuh hanya terlipat sebagian, atau clinch lock yang seharusnya mengunci justru retak halus di bawah permukaan. Semua cacat itu lolos karena stroke dan posisi hanya menceritakan di mana tool berada, bukan apa yang terjadi pada material ketika tool menekannya.
Bagi tim quality di lini assembly, pertanyaannya bukan lagi “apakah press sudah selesai?”, melainkan “apakah press mengerjakan joint dengan cara yang benar, station demi station?”. Jawabannya tersimpan pada gaya sepanjang langkah — dasar mengapa monitoring gaya press menjadi tulang punggung kontrol kualitas pada press-fit, riveting, crimping, dan clinching.
Stroke selesai bukan bukti joint selesai
Sebuah press mencapai bottom dead center ketika programnya memerintahkan ram bergerak sejauh sekian milimeter lalu kembali. Tidak ada satu pun bagian dari urutan itu yang mengonfirmasi berapa gaya yang benar-benar diserap joint, apakah material mengalami yield sesuai desain, atau apakah friction dan misalignment membuat fit tidak sesuai rencana. Boss yang retak, rivet yang mengembang tidak merata, dan clinch yang gagal saling mengunci semuanya menuntaskan stroke tanpa keluhan.
Kontrol kualitas yang hanya mengandalkan limit switch, sensor posisi, atau program stroke karena itu selalu rentan: ketiganya mengukur mesin, bukan proses. Yang mengukur proses adalah gaya yang mengalir melalui rangkaian beban saat tool menekan material.
Apa yang dibawa force signature
Dengan displacement pada sumbu horizontal dan gaya pada sumbu vertikal, hasilnya adalah force signature, kurva gaya versus displacement yang menjadi sidik jari operasi. Empat fitur membawa sebagian besar nilai diagnostik:
- Peak force menunjukkan apakah interference fit, volume rivet, atau kedalaman clinch tercapai pada rentang yang dirancang. Nilai terlalu rendah biasanya berarti aksial clearance berlebih atau komponen tidak hadir; terlalu tinggi menandakan part tidak seat.
- Force pada displacement tertentu memeriksa bentuk kurva tanpa bergantung pada nilai puncak, sehingga menangkap kurva yang benar di puncak tetapi salah bentuk di tengah.
- Gradient (slope kurva) menunjukkan kekakuan efektif assembly saat itu; perubahan mendadak menandakan yielding, seating, atau slip.
- Area under the curve adalah work (energi) yang diserap operasi; karena merangkum seluruh langkah, ia paling tahan terhadap noise titik tunggal dan cocok sebagai kriteria tambahan.
Keputusan penempatan sensor
Sensor in the ram, di jalur gaya antara aktuator dan tool, melihat hampir seluruh gaya termasuk yang hilang menjadi defleksi struktur, namun angkanya lebih ramai dan menuntut pemasangan presisi di kolom press. Sensor under the tool, tepat di bawah punch dan sedekat mungkin dengan benda kerja, memberi fidelitas dinamik dan resolusi tinggi karena jalur transmisinya pendek, tetapi tool harus dimodifikasi.
Sensor under the fixture base plate, di bawah pelat dudukan, paling mudah dipasang dan diganti tanpa membongkar tool, namun gaya yang diukur sudah melewati fixture, sehingga defleksi dan preload dapat menyamarkan awal kurva. Konfigurasi in-line with the load path menyisipkan transducer langsung ke rangkaian beban seperti tie rod atau rod end, memberi pengukuran bersih pada sumbu beban namun membutuhkan ruang aksial. Diskusi awal pemilihan transducer versus pemasangan ada di cara memilih force sensor dan load cell untuk pengujian industri.
Memilih transducer: quartz/piezoelectric atau strain-gauge load cell
PCB menyatakan bahwa quartz dan piezoelectric force sensor cocok untuk high-frequency dynamic events, sedangkan strain-gauge load cell cocok untuk quasi-static dan static load.
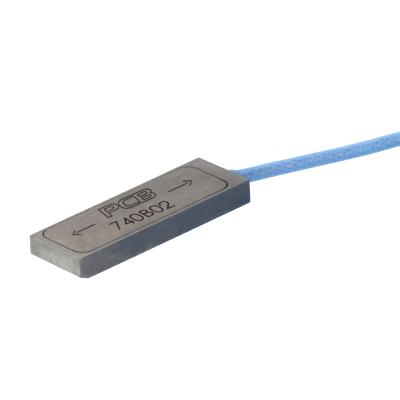
Bila event press cepat dan yang ingin ditangkap adalah bentuk kurva serta puncaknya, sensor quartz piezoelektrik seperti 201B/211B, 208A axial dan 208A axial/hemi, 221B/231B, atau 232B hingga 237B memberi respon frekuensi tinggi dan resolusi baik. Model ICP seperti 201B01 memiliki upper frequency limit hingga 90 kHz dengan excitation 20 sampai 30 VDC dan constant current 2 sampai 20 mA, sedangkan varian charge output seperti 211B mengeluarkan 18 pC/lb. Sensor strain seperti 740B02, 740M04, dan RHM240M40 melengkapi pemantauan strain pada struktur tool. Keluaran ICP atau charge tidak bisa dibaca langsung perangkat kontrol industri: ia memerlukan signal conditioner — charge amplifier untuk charge output, atau ICP signal conditioner penyuplai arus konstan.
Sebaliknya, bila gaya ditahan dan nilai statisnya harus dilog dengan benar, strain-gauge load cell lebih tepat. Pilihannya mencakup load cell general purpose 1204, canister 1102, rod end 1380 dan 1381, S-type 1630/1631, dan model fatigue rated 1403. Sensitivitasnya khas 2 mV/V dengan bridge resistance 350 sampai 700 ohm dan excitation yang direkomendasikan 10 VDC, sehingga membutuhkan excitation dan penguatan dari bridge signal conditioner. Model dual bridge seperti 1408-02ADB, 1411-02ADB, 1404-02ADB, dan 1404-03ADB menyediakan bridge kedua pada satu bodi, memberi kanal cadangan atau tambahan untuk saling memverifikasi tanpa menambah transducer di jalur beban.
Transducer memilih arsitektur elektroniknya sendiri: quartz/ICP mengarah ke signal conditioner ICP atau charge amplifier, sedangkan mV/V ke bridge signal conditioner ber-excitation stabil. Lihat cara memilih signal conditioner ICP, charge, dan bridge.
Menyusun pass/fail window dari golden-sample, bukan dari drawing
Tolerance window tidak diambil dari angka gaya pada gambar teknik; angka itu menggambarkan gaya desain teoretis, bukan sebaran nyata akibat material batch, kondisi tool, pelumasan, dan variasi geometri. Yang benar adalah menjalankan sejumlah part yang sudah terbukti baik — golden sample yang lolos uji fungsional — merekam force signature-nya, lalu menetapkan batas dari pusat sebaran terukur itu.
Kumpulkan beberapa part golden, jalankan pada kondisi produksi normal, lalu hitung rata-rata dan simpangan baku untuk peak force, work, dan gradient. Letakkan tolerance window simetris di sekitar nilai golden dengan margin yang menutup scatter proses namun tetap menangkap part cacat; tambahkan window untuk force pada displacement kunci yang sering lebih diskriminatif. Evaluasi ulang window bila material, tool, atau batch berubah.
Integrasi ke lini: PLC, DAQ, 4-20 mA, dan traceability
Data gaya berguna bila sampai ke sistem kontrol pada waktu yang tepat. Perangkat akuisisi (DAQ) menangkap kurva berkecepatan tinggi untuk analisis bentuk, sementara PLC mengambil keputusan lulus/gagal per part. Jembatannya biasanya berupa keluaran 4-20 mA atau sinyal digital yang mewakili kondisi lulus, gagal, atau butuh perhatian. Tetapkan apakah keputusan dibuat dari nilai puncak, work, atau kombinasinya, lalu pastikan PLC menerima representasi yang sesuai.
Untuk traceability, log setiap part bersama timestamp, nomor stasiun, dan parameter kunci, sehingga bukti kualitas dapat ditelusuri sampai unit tertentu. Kurva harus disampel cukup cepat agar bentuk puncak tidak terpotong; pembahasan aliasing ada di sampling rate dan anti-alias filter. Prinsip akuisisi sinkron ada di akuisisi data temperatur, strain, dan vibration, sedangkan rantai 4-20 mA dan charge ada di signal conditioning untuk monitoring kondisi mesin.
Tabel perbandingan penempatan sensor
| Posisi sensor | Yang diukur | Dynamic response | Static hold | Installation effort | Typical use |
|---|---|---|---|---|---|
| In the ram | Hampir seluruh gaya yang dihantarkan press, termasuk yang hilang ke defleksi struktur | Tinggi; kaya informasi dinamik tetapi lebih ramai | Bergantung teknologi transducer | Butuh ruang dan pemasangan presisi di kolom press | Monitoring gaya mesin, analisis beban struktur press |
| Under the tool | Gaya yang benar-benar mengenai benda kerja, jalur transmisi terpendek | Tertinggi; fidelitas puncak dan bentuk kurva paling baik | Terbatas bila event sepenuhnya dinamik | Tool harus dimodifikasi atau diganti untuk menampung sensor | Press-fit, riveting, clinching presisi station tunggal |
| Under the fixture base plate | Gaya yang lolos melalui fixture dan pelat dudukan | Sedang; defleksi fixture menyamarkan awal kurva | Baik; cocok bila gaya ditahan | Paling mudah; di luar area kerja dan mudah diganti | Retrofit cepat pada lini yang sudah ada |
| In-line with the load path | Gaya aksial murni pada tie rod, rod end, atau penghubung mekanis | Baik; pengukuran bersih pada satu sumbu beban | Baik; transducer menjadi bagian struktur | Butuh ruang aksial dan penambahan komponen ke struktur | Pengukuran gaya terintegrasi pada mekanisme press |
Commissioning checklist
Sebelum window diaktifkan sebagai penentu lulus/gagal, jalankan urutan berikut.
- Verifikasi pemasangan sensor: torsi sesuai anjuran, permukaan bersih, tanpa preload yang tidak diinginkan.
- Konfirmasi polaritas keluaran (compression positif atau negatif) agar arah gaya terbaca benar.
- Periksa integritas konektor dan kabel; gunakan kabel shielded.
- Jalankan shunt calibration atau kalibrasi bobot mati untuk verifikasi gain dan span signal conditioner.
- Rekam force signature beberapa part golden, lalu tetapkan tolerance window untuk peak force, work, dan gradient.
- Lakukan deliberate bad-part test: buat part cacat terkendali — komponen absen, fit longgar, atau misalignment — lalu pastikan sistem menolaknya.
- Periksa respon terhadap part cacat marjinal agar window tidak terlalu lebar maupun terlalu sempit.
- Uji jalur keputusan: pastikan PLC menerima sinyal lulus/gagal dan log per part tersimpan dengan timestamp dan nomor stasiun.
- Dokumentasikan nilai golden, lebar window, dan tanggal commissioning sebagai baseline.
Failure mode umum dan gejalanya
| Gejala (symptom) | Kemungkinan penyebab | Yang perlu diperiksa |
|---|---|---|
| Tidak ada output sama sekali | Sensor tidak mendapat daya, koneksi longgar atau kotor | Sumber daya dan excitation, kekencangan konektor, kontinuitas kabel |
| Pembacaan tidak stabil (erratic) | Noise elektrik, excitation drift, fixture longgar | Grounding dan shielding, stabilitas excitation, kekencangan fixture |
| Zero shift setelah beberapa siklus | Fixture preload, tare tidak benar, wiring salah | Preload fixture, prosedur tare, urutan wiring transducer |
| Kurva benar di puncak tetapi salah bentuk di tengah | Beban ekstraneus atau jalan pintas gaya lewat struktur | Extraneous load dan crosstalk, geometri pemasangan, jalur beban |
| Peak force terbaca terlalu rendah | Jalur gaya terbagi, sensor tidak di jalur utama | Posisi sensor terhadap rangkaian beban, komponen yang dilewati gaya |
| Peak force terlalu tinggi atau display blinking | Overload atau side-load pada sensor | Kondisi overload, beban samping, kapasitas transducer terhadap gaya aktual |
| Resolusi yang diharapkan tidak tercapai | Kabel terlalu panjang, span conditioner salah set | Panjang kabel, pengaturan span dan gain signal conditioner |
Sumber error dan kalibrasi pengukuran gaya dan torque dibahas di sumber error dan kalibrasi pengukuran force dan torque.
Langkah berikutnya
Monitoring gaya press yang andal dibangun dari tiga keputusan berurutan: memilih posisi sensor sesuai pertanyaan kualitas, memilih teknologi transducer yang cocok dengan sifat event, dan menetapkan tolerance window dari golden-sample yang diverifikasi dengan deliberate bad-part test. Setelah selaras, kurva gaya berubah dari sekadar grafik menjadi bukti lulus/gagal yang dapat dipertanggungjawabkan per station.
Bila Anda ingin memulai dari katalog, jelajahi kategori force sensor dan kategori load cell, atau bahas penempatan dan pemilihan transducer untuk integrasi mesin di memilih load cell atau force sensor untuk integrasi mesin. Signal conditioner tersedia di kategori signal conditioner. Untuk kebutuhan spesifik pada lini Anda, tim engineering kami dapat membantu menyusun konfigurasi pengukuran yang sesuai.
Sumber resmi
- PCB Piezotronics — Force & Strain Sensors. https://www.pcb.com/sensors-for-test-measurement/force-strain-sensors. Diakses 3 Oktober 2026.
- PCB Piezotronics — Load Cells. https://www.pcb.com/sensors-for-test-measurement/load-cells. Diakses 3 Oktober 2026.
- PCB Piezotronics — Model 2508-01A Installation & Operating Manual. https://www.pcb.com/contentstore/docs/PCB_Corporate/ForceTorque/Products/Manuals/2508-01A.pdf. Diakses 3 Oktober 2026.
- PCB Piezotronics — 201B01 Force Sensor (201B/211B series). https://www.pcb.com/products?m=201b01. Diakses 3 Oktober 2026.
